Линия по переработке фотоэлектрических панелей работает со скоростью самого слабого компонента, а в печи непрерывного пиролиза этим компонентом часто является сетчатая лента. Лента переносит панели с истекшим сроком службы через зону термического разложения, где капсула из этиленвинилацетата разрушается, что позволяет отделить стекло, кремниевые элементы и металлические ленты для восстановления. Условия эксплуатации неумолимы: продолжительное нагревание, кислотные летучие вещества и постоянные механические циклы. Спецификация ленты определяет время безотказной работы линии, чистоту извлекаемых фракций и стоимость переработки каждой тонны панелей.
Почему сетчатый ремень определяет производительность пиролиза
Сетчатая лента в печи пиролиза фотоэлектрических панелей не является пассивным конвейером. Он устанавливает тепловую историю каждой панели, которая проходит через зоны предварительного нагрева, разложения и охлаждения. Скорость ленты, температура зоны и открытая площадь плетения в совокупности контролируют скорость размягчения и испарения ЭВА. Если лента ограничивает поток газа, панели появляются с не полностью разложившейся капсулой, а последующее сепарационное оборудование с трудом производит чистое стекло и клеточные фракции.
Ремень также должен обеспечивать устойчивость панелей. В точке перехода между горячей секцией печи и охлаждающим туннелем неравномерно изгибающаяся лента может привести к смещению или заклиниванию панелей. Одно застревание может остановить работу всей линии на несколько часов, поэтому поведение ленты в движении имеет такое же значение, как и ее термостойкость.
Температурная стойкость и выбор сплава
Большинство процессов пиролиза фотоэлектрических панелей проходят при температуре от 400°C до 600°C. В нижней части EVA разлагается медленно, и в процессе в основном удаляются летучие органические вещества. На верхнем конце разложение происходит быстро, а карбонизация более полная, но ремень подвергается более высоким термическим нагрузкам. Некоторые операторы стремятся достичь температуры 650°C, чтобы увеличить производительность. Каждый дополнительный градус сокращает срок службы ремня, поэтому перед выбором ремня в первую очередь следует определить реалистичную температуру непрерывной эксплуатации.
Ниже приведены марки нержавеющей стали, обычно используемые для лент печей пиролиза.
Сравнение распространенных сплавов лент для печей пиролиза фотоэлектрических панелей | Сплав | Максимальное непрерывное обслуживание | Устойчивость к отходящим газам EVA | Типичное применение |
| нержавеющая сталь 304 | 650-700°С | Умеренный | Линии с более низкой температурой или короткими отрезками |
| нержавеющая сталь 310S | Около 1000°С | Хорошо | Непрерывный пиролиз при температуре выше 550°C |
| Сплавы на основе никеля | 1100°С и выше | Улучшенный | Сильные коррозионные условия и частые температурные циклы. |
На практике большинство лент фотоэлектрических печей для пиролиза изготавливаются из стали 310S или аналогичной марки с высоким содержанием хрома и никеля, поскольку сочетание сопротивления ползучести и стойкости к окислению при 550–650°C — это то, что удерживает ленту в пределах толщины. Та же технология материалов, что и в сетчатые ленты для печи спекания фотоэлектрических элементов применимо непосредственно к пиролизу, поскольку для обоих процессов требуется лента, которая сохраняет свои размеры при постоянной тепловой нагрузке.
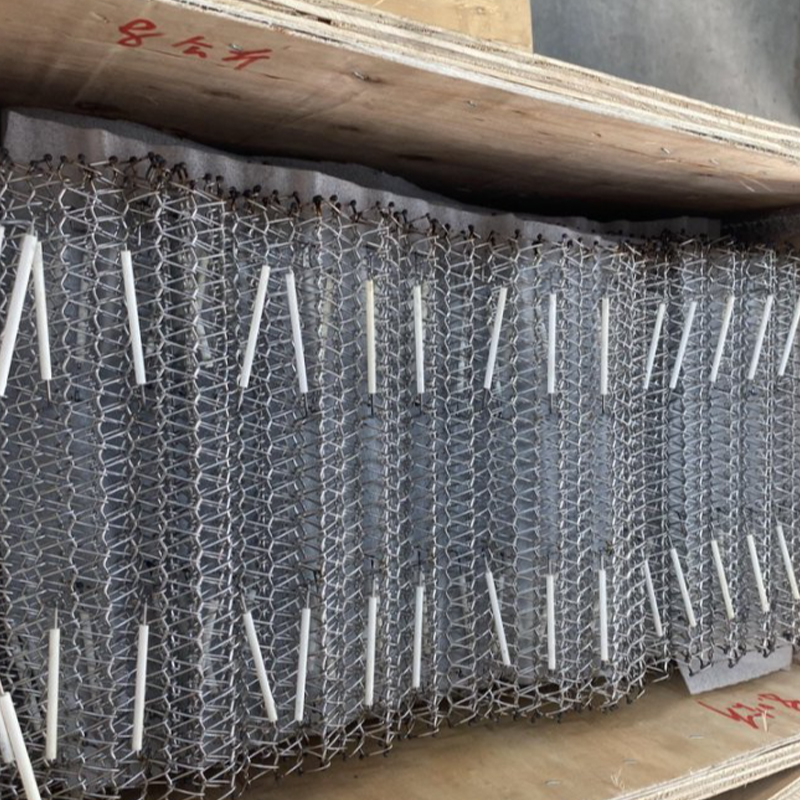 Оптовые сетчатые ленты для печей для спекания фотоэлектрических элементов Поставщики, Фабрика - Ян Компания Yangzhou Yafei Machinery Manufacturing Co., Ltd - это оптовые поставщики и фабрики сетчатых лент для печей для спекания фотоэлектрических элементов в Китае, ... Посмотреть продукт →
Химическая совместимость с побочными продуктами пиролиза
Температура – это только половина дела. Когда герметик ЭВА разлагается, он выделяет уксусную кислоту и ряд летучих органических веществ. Фторполимерные нижние листы при определенных условиях могут выделять фтороводород, а серебряные пасты для шин могут оставлять кислотные остатки. Вместе эти побочные продукты образуют коррозионную атмосферу, которая воздействует на ленту, особенно при температуре выше 450°C.
Уксусная кислота является основной проблемой. Он разъедает нержавеющую сталь по границам зерен, когда металл находится в диапазоне сенсибилизации, который для нержавеющей стали 304 находится при температуре примерно 500-800°C. Именно здесь работают печи пиролиза. На ленте 304 может появиться растрескивание поверхности в течение нескольких месяцев, тогда как лента 310S в той же печи может работать годами.
Влага ускоряет атаку. Панели, хранящиеся на открытом воздухе, часто содержат остаточную дождевую воду, а сочетание влаги, уксусной кислоты и тепла гораздо более агрессивно, чем просто сухое тепло. Секция предварительного нагрева, которая испаряет свободную влагу до того, как панель достигнет зоны разложения, значительно уменьшит коррозию ремня.
Конструкция ремня, воздушный поток и поддержка панели
Диаметр проволоки и размер отверстия сетки — две структурные переменные, которые больше всего влияют на эффективность пиролиза. Открытая площадь в 30–50 процентов позволяет горячим газам омывать обе стороны панели и сокращает время пребывания, необходимое для разложения слоя этиленвинилацетата. Отверстия меньшего размера обеспечивают лучшую поддержку панели и меньше следов на поверхности, но они ограничивают поток воздуха и увеличивают тепловую массу, которую необходимо нагревать и охлаждать при каждом проходе.
Шаг сетки также влияет на погрузочно-разгрузочные работы. Плотная поверхность удерживает мелкие осколки стекла и кремния от попадания в камеру печи, где вокруг горелок и датчиков температуры может скапливаться мусор. В то же время ремень должен оставаться достаточно гибким, чтобы плавно проходить вокруг головной и хвостовой звездочек, не образуя постоянного деформирования.
Краевая конструкция
Конструкция кромки является наиболее распространенной точкой износа пиролизной ленты. Три практичных варианта: тканые кромки, сварные края и края, связанные цепочкой. На линиях, работающих с тяжелыми панелями или часто работающих в режиме «стоп-старт», края цепи или усиленные сварные края обеспечивают лучшее отслеживание и передачу нагрузки. Правильный выбор зависит от диаметра звездочки и доступного места для возвратной ветки ремня.
Принципы проектирования сетки, лежащие в основе Сетчатые ленты для сушильной печи с фотоэлектрическими элементами покажите, как открытые переплетения регулируют поток воздуха в непрерывных технологических линиях, работающих на солнечной энергии. Ремни пиролиза следуют той же логике воздушного потока, но с более толстой проволокой и более устойчивыми к коррозии сплавами, поскольку атмосфера гораздо более агрессивна.
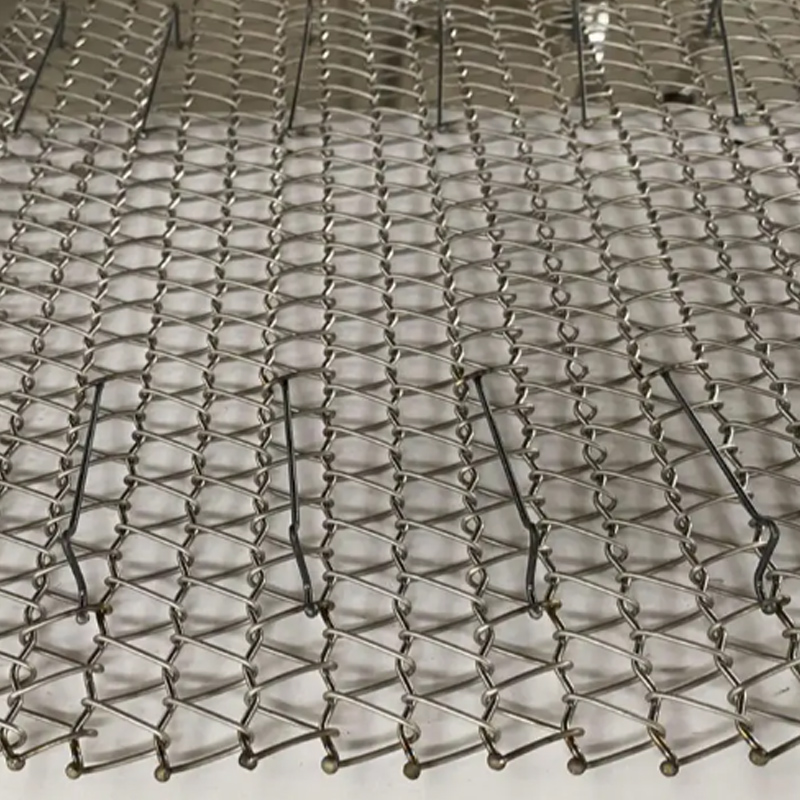 Оптовая продажа сетчатой ленты для сушильной печи фотоэлектрических элементов Поставщики, Фабрика - Янчжоу Яфэй Мах Yangzhou Yafei Machinery Manufacturing Co., Ltd - это оптовые поставщики и заводы по производству сетчатых лент для сушильной печи для фотоэлектрических элементов в Китае, детали: Фотоэлектрическая камера ... Посмотреть продукт →
Техническое обслуживание, натяжение и режимы отказа
Наиболее распространенной причиной преждевременного выхода ремня из строя при пиролизе является не выбор сплава, а неправильное натяжение. Слишком натянутый ремень растягивает проволоку за пределы ее упругости и ускоряет ползучесть. Слишком ослабленный ремень проскальзывает на звездочках, что приводит к неравномерному распределению нагрузки и локальному износу.
Регулярные проверки должны охватывать три зоны. На возвратной линии под печью лента охлаждается и может собираться кислотный конденсат. В зоне зацепления звездочки впервые появляется краевой износ в виде удлиненных отверстий или трещин сварных швов. А при переходе в секцию охлаждения быстрое тепловое сжатие может привести к растрескиванию проводов.
Удлинение трека
Измеряйте шаг ремня во время плановых остановок для технического обслуживания. Большинство переплетений ремней имеют измеримый шаг, который меняется по мере износа ремня. Постоянное удлинение более 2-3 процентов является предупреждением о том, что срок службы ремня подходит к концу. Замена его во время планового отключения обходится гораздо дешевле, чем сбой в середине цикла.
Уборка также является частью программы. Остатки углерода и отложения флюса накапливаются на поверхности проволоки, со временем затвердевают, уменьшают поток воздуха и задерживают коррозионные соединения на металле. Запланированный цикл прожига, при котором пустая лента работает при температуре с повышенным потоком воздуха, является практическим способом продления срока службы.
Критерии выбора и стоимость жизненного цикла
При сравнении цен на ремень имеет значение не цена за квадратный метр, а стоимость часа работы в течение ожидаемого срока службы ремня. Лента 310S, которая стоит на 40 процентов дороже, чем лента 304, но служит в той же печи в три раза дольше, является более экономичной покупкой.
Перед заказом задайте производителю ремня следующие вопросы:
- При какой постоянной рабочей температуре тестировался весь плетеный ремень, а не только класс сплава проволоки?
- Как предлагаемая конструкция кромки справляется с диаметром звездочки в моей печи?
- Какой допуск по шагу можно выдержать и соответствует ли он существующему расстоянию между зубьями звездочки?
- Можно ли поставить запасной ремень с тем же переплетением и сплавом для промежуточных целей?
Производители с опытом работы в области ленточных конвейеров для промышленных печей, в том числе Применение конвейеров для термообработки , обычно могут предоставить больше практических рекомендаций, чем поставщики конвейеров общего назначения. Инженерный подход, описанный в этом документе руководство по выбору сетчатой ленты для печи спекания это напрямую связано с планированием печи пиролиза.
Наконец, сверьте ширину и диаметр проволоки с фактическим чертежом печи. Небольшое отклонение ширины может привести к скольжению ленты по стенке печи, а изменение диаметра проволоки влияет как на открытую зону, так и на устойчивость ленты к сосредоточенным нагрузкам панели. Эти детали определяют, переживет ли ремень свой первый год.
Сетчатый ремень печи пиролиза фотоэлектрических панелей не является товарной запасной частью. Его сплав, переплетение, конструкция кромок и график технического обслуживания определяют, как долго линия переработки будет работать между остановками, насколько чистыми будут восстановленные фракции стекла и кремния и насколько предсказуемым останется операционный бюджет. Выбор ленты с учетом реальной рабочей температуры, кислотных побочных продуктов разложения этиленвинилацетата и механической нагрузки печи — вот что отличает линию, обеспечивающую целевую производительность, от линии, которая раз в две недели тратит время на внеплановый ремонт.


 English
 русский
 عربى


